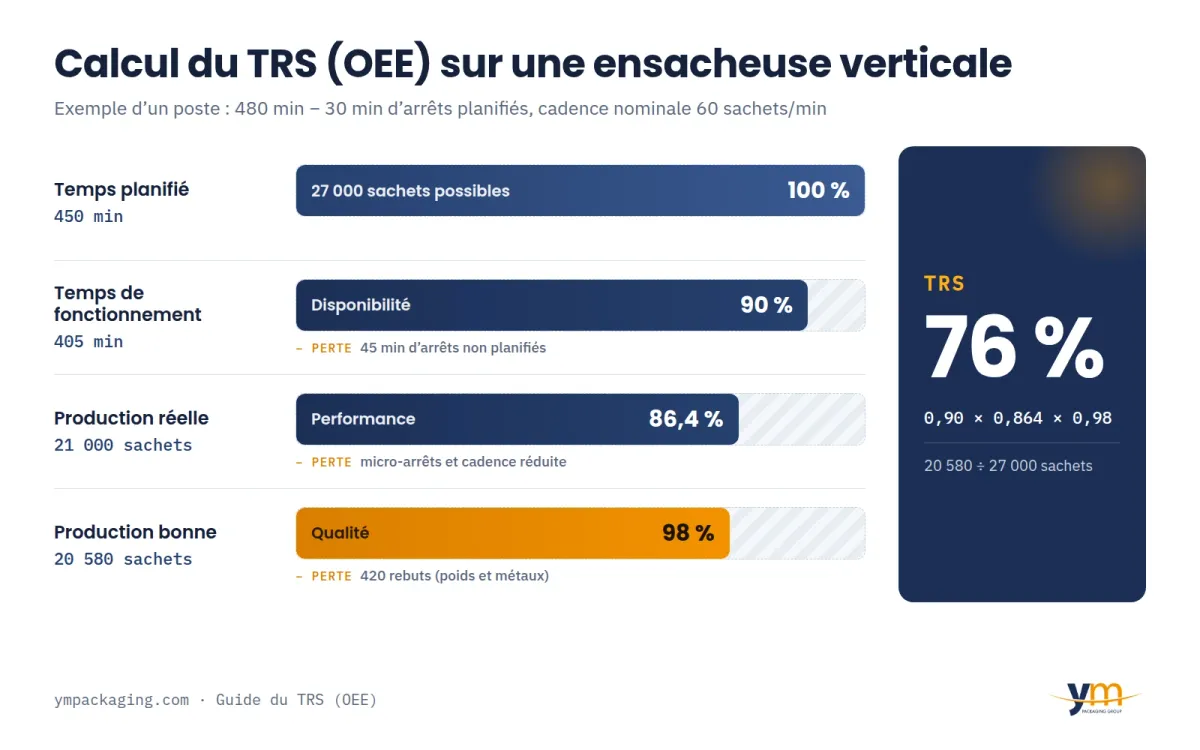
Le TRS (taux de rendement synthétique), appelé OEE (Overall Equipment Effectiveness) en anglais, mesure le pourcentage du temps planifié pendant lequel une machine produit des unités bonnes à sa cadence nominale. Il se calcule ainsi : Disponibilité × Performance × Qualité. Une ensacheuse avec 90 % de disponibilité, 86,4 % de performance et 98 % de qualité a un TRS de 76 %.
La plupart des contenus sur le TRS viennent des éditeurs de logiciels de maintenance ou de MES. Ici, nous l’expliquons du point de vue de la machine : un exemple de calcul sur une ensacheuse verticale, les pertes visibles sur une ligne de conditionnement et celles qui dépendent de la conception de la machine elle-même.
Qu’est-ce que le TRS (OEE) ?
TRS signifie taux de rendement synthétique ; c’est l’équivalent français de l’OEE anglo-saxon (Overall Equipment Effectiveness). C’est un indicateur clé de production (KPI) né de la maintenance productive totale (TPM), utilisé aujourd’hui dans toute usine qui veut mesurer l’utilisation réelle de ses machines.
Le principe est simple : il compare ce que la machine a produit de bon avec ce qu’elle aurait pu produire si elle avait fonctionné pendant tout le temps planifié, à sa cadence nominale et sans aucun rebut. Un TRS de 100 % correspond à une production parfaite : aucun arrêt, cadence maximale et aucun défaut. On ne l’atteint jamais en pratique, et c’est justement ce qui rend le TRS utile : il indique combien de capacité est perdue, et où.
Le TRS se mesure sur une seule machine (l’ensacheuse, la peseuse) ou sur une ligne complète. Sur une ligne, c’est la machine la plus lente ou celle qui s’arrête le plus qui donne le rythme, car elle freine toutes les autres.
Formule du TRS : disponibilité, performance et qualité
La formule du TRS multiplie trois taux, exprimés en fraction ou en pourcentage :
TRS = Disponibilité × Performance × Qualité
- Disponibilité = temps de fonctionnement ÷ temps planifié. Elle reflète les arrêts : pannes, changements de format, manque de produit ou de consommables, attentes.
- Performance = production réelle ÷ production théorique à cadence nominale pendant le temps de fonctionnement. Elle reflète les pertes de cadence : micro-arrêts et marche en dessous de la cadence nominale.
- Qualité = unités bonnes ÷ unités produites. Elle reflète les rebuts : sachets hors poids, mal soudés, avec métal détecté ou retravaillés.
Les arrêts planifiés (pauses, nettoyages programmés, maintenance prévue) sont déduits avant, du temps total du poste : ils ne pénalisent pas le TRS. Il existe une façon plus courte de calculer le TRS qui donne le même résultat : unités bonnes ÷ (temps planifié × cadence nominale). Elle permet de vérifier les comptes, mais elle ne dit pas où se trouve la perte ; c’est pourquoi l’indicateur TRS se présente toujours avec ses trois taux.
Comment calculer le TRS : exemple sur une ensacheuse verticale
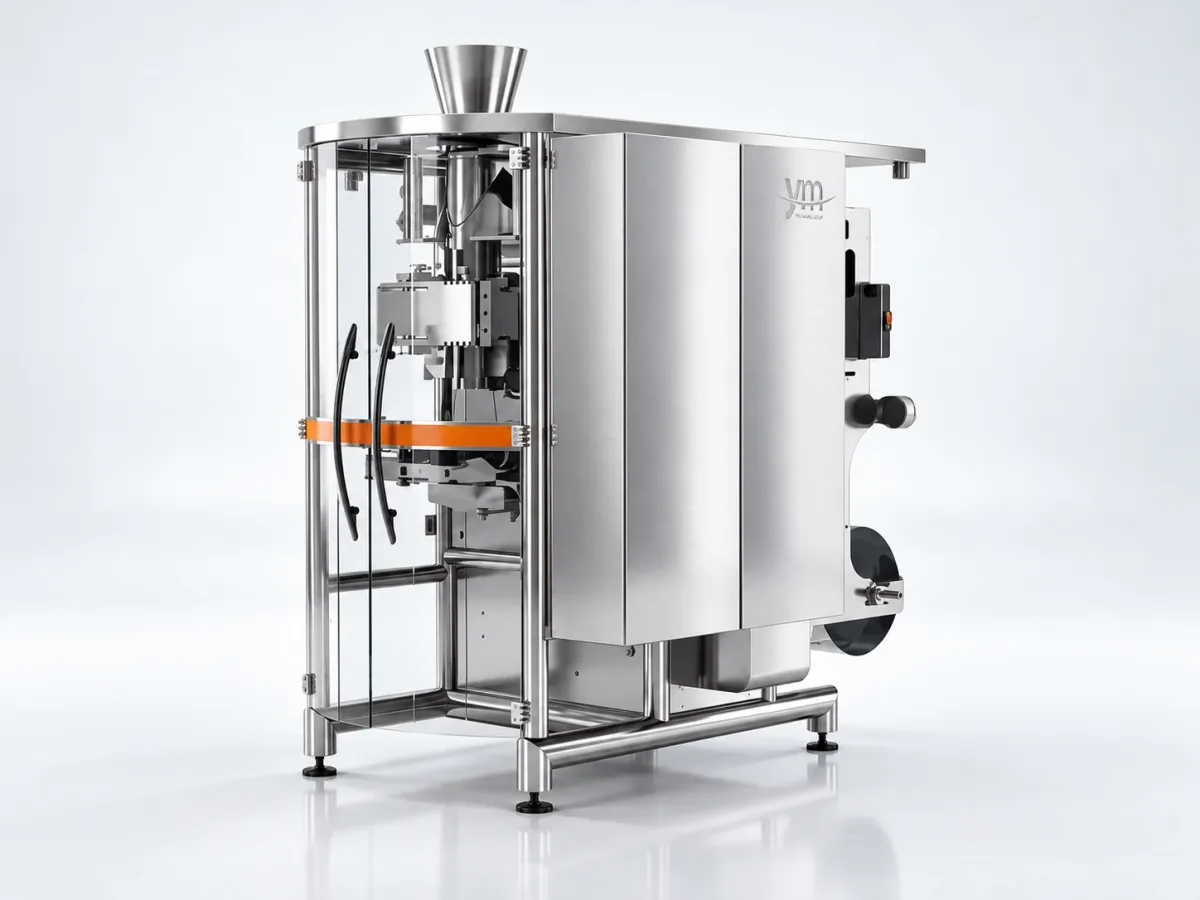
Voyons comment calculer le TRS sur un poste d’une ensacheuse verticale qui fabrique des sachets coussin, avec une peseuse associative, un détecteur de métaux et une trieuse pondérale. Les chiffres sont un exemple arrondi pour suivre la méthode ; la cadence de 60 sachets/min est dans la plage de notre ensacheuse verticale VM (40 à 90 sachets/min selon le modèle et le produit).
- Temps planifié. Le poste dure 480 min avec 30 min d’arrêts planifiés (pause et nettoyage). Il reste 450 min planifiées.
- Disponibilité. Pendant le poste, il y a 45 min d’arrêts non planifiés (un changement de bobine et un bourrage dans la mâchoire). Il reste 405 min de fonctionnement : 405 ÷ 450 = disponibilité de 90 %.
- Performance. À 60 sachets/min, la machine pourrait faire 24 300 sachets en 405 min. Elle en a fait 21 000 à cause des micro-arrêts et d’une cadence inférieure à la nominale : 21 000 ÷ 24 300 = performance de 86,4 %.
- Qualité. La trieuse pondérale et le détecteur de métaux rejettent 420 sachets. Il reste 20 580 sachets bons : 20 580 ÷ 21 000 = qualité de 98 %.
- TRS. 0,90 × 0,864 × 0,98 = TRS de 76 %. Vérification : 20 580 sachets bons ÷ (450 min × 60 sachets/min = 27 000) = 76 %.
Lu de cette façon, le résultat fixe déjà les priorités : le taux le plus bas est la performance. Sur ce poste, on perd plus de sachets en micro-arrêts et en cadence qu’en pannes ou en rebuts ; il faut donc regarder d’abord le doseur et l’entraînement du film, pas le détecteur de métaux. Pour le TRS de production d’une semaine, on additionne les temps et les unités de tous les postes et on calcule de la même façon.
Qu’est-ce qu’un bon TRS ?
Il n’existe pas de chiffre valable pour toutes les usines, mais ces plages sont la référence habituelle :
| TRS | Interprétation |
|---|---|
| Moins de 65 % | Faible : beaucoup de capacité perdue, souvent avec des arrêts que personne n’enregistre. |
| 65–85 % | Courant sur une ligne de conditionnement bien gérée, avec une marge de progrès claire. |
| Plus de 85 % | Référence « classe mondiale » de la méthode TPM ; difficile à tenir avec beaucoup de changements de format. |
Plus que la valeur absolue, c’est l’évolution de la même ligne qui compte. Une ligne qui conditionne dix références différentes par jour aura un TRS plus bas qu’une ligne dédiée à un seul produit, sans pour autant moins bien fonctionner. Comparez les postes, les produits et les semaines d’une même ligne, et fixez l’objectif à partir de son propre point de départ.
Les six grandes pertes sur une ligne de conditionnement
La TPM regroupe tout ce qui fait baisser le TRS en six grandes pertes, deux par taux. Sur une ligne de conditionnement, on les reconnaît ainsi :
- Pannes (disponibilité) : une résistance de mâchoire, un moteur, une cellule photoélectrique qui lâche. C’est ce que la maintenance préventive cherche à éviter.
- Changements de format et réglages (disponibilité) : changer le tube formeur, la largeur de bobine ou le produit, et les minutes de réglage jusqu’à ce que le sachet sorte bien.
- Micro-arrêts (performance) : des arrêts de quelques secondes que personne ne note, comme un bourrage du doseur, un produit qui accroche ou un sachet mal entraîné. Cumulés, ils sont souvent la perte la plus grande et la moins visible.
- Cadence réduite (performance) : tourner à 50 sachets/min sur une machine capable de 60, parce que le produit est difficile ou parce que « ça pose moins de problèmes ».
- Rebuts et retouches (qualité) : sachets hors poids, mal soudés, non étanches ou rejetés par le détecteur de métaux.
- Pertes au démarrage (qualité) : les sachets jetés après un changement de format ou en début de poste, jusqu’à ce que la soudure et la longueur se stabilisent. Les casses de film cumulent arrêt et produit perdu.
Certaines de ces pertes dépendent de l’organisation, mais d’autres se décident à la conception de la machine. Sur la VM, par exemple, le tube formeur se change sans outils, le porte-bobine se centre automatiquement, le raccord de film est semi-automatique et l’écran garde 99 recettes en mémoire, le tout pour raccourcir les changements de format. La température de soudure régulée par PID et le codeur qui garantit la longueur de chaque sachet réduisent les rebuts au démarrage.
Comment améliorer le TRS d’une machine
Pour savoir comment améliorer le TRS d’une machine, commencez par le taux le plus bas et par la perte la plus grande à l’intérieur de ce taux. Les leviers habituels en conditionnement sont :
- Des changements de format plus courts (SMED). Séparer ce qui peut se préparer machine en marche (bobine, tube formeur, recette) de ce qui exige l’arrêt, et standardiser la procédure. La disponibilité augmente sans investir dans une autre machine.
- Maintenance préventive et prédictive. Contrôler mâchoires, courroies et pièces d’usure avant qu’elles ne cassent. Notre service de maintenance préventive et le système AVATAR, qui surveille les variables critiques de la ligne pour intervenir avant la panne, s’attaquent directement aux arrêts non planifiés.
- Supprimer les micro-arrêts. Noter chaque arrêt court avec sa cause pendant quelques semaines et traiter les trois plus fréquents : réglages du doseur, guides, capteurs de film.
- Qualité contrôlée en ligne. Une trieuse pondérale et un détecteur de métaux écartent le sachet défectueux sans arrêter la ligne, et les données de rejet montrent si le problème vient du dosage ou de la soudure. D’autres solutions dans contrôle qualité.
- Formation des opérateurs. Beaucoup de pertes de cadence et de démarrage disparaissent quand l’équipe règle la machine de la même façon à chaque poste.
- Concevoir la ligne complète. Dans une ligne de conditionnement complète, bien dimensionner chaque machine et les accumulations entre elles évite qu’une seule machine freine les autres.
Systèmes TRS : comment le mesurer automatiquement
Calculer le TRS à la main sur une feuille de poste est un bon début, mais les micro-arrêts ne sont presque jamais notés et le résultat paraît meilleur qu’il ne l’est. Les systèmes de mesure du TRS récupèrent les données directement sur la machine :
- Compteurs de l’automate (API/PLC) : sachets produits, sachets rejetés et état de la machine (en marche, à l’arrêt, en alarme) seconde par seconde.
- Écran de la machine (IHM) : les alarmes et les arrêts sont enregistrés avec leur cause. Sur nos machines, l’automate et l’écran enregistrent les arrêts et les compteurs de production, les données dont le calcul du TRS a besoin ; sur notre gamme haute cadence (HFX et EPX), le TRS et les données de production s’affichent en plus sur l’écran de la machine.
- Signaux des équipements de contrôle : la trieuse pondérale et le détecteur de métaux comptent les rejets à part, la donnée qui alimente le taux de qualité.
- Logiciel de supervision ou MES : il rassemble les données de toutes les machines de la ligne et calcule le TRS par poste, par produit et par machine.
Avant de choisir un logiciel, vérifiez quelles données chaque machine fournit déjà et comment les lire depuis l’automate. Si vous étudiez une nouvelle ensacheuse ou une ligne automatisée et souhaitez mesurer son TRS dès le premier jour, présentez-nous votre projet : notre équipe technique vous dira quelles données de production chaque machine peut fournir.
Questions fréquentes
Qu’est-ce que le TRS (OEE) et comment le calculer ?
Le TRS (taux de rendement synthétique), appelé OEE (Overall Equipment Effectiveness) en anglais, mesure la part du temps planifié pendant laquelle une machine produit des unités bonnes à sa cadence nominale. Il se calcule en multipliant trois taux : TRS = Disponibilité × Performance × Qualité. Par exemple, 0,90 × 0,864 × 0,98 = 76 %.
À quoi sert le TRS ?
À connaître la capacité réelle d’une machine ou d’une ligne et à savoir où elle se perd : en arrêts (disponibilité), en cadence (performance) ou en produits rebutés (qualité). On décide ainsi quoi améliorer en premier et on compare postes, produits ou machines avec le même indicateur.
Comment améliorer le TRS d’une machine ?
En s’attaquant d’abord au taux le plus bas : raccourcir les changements de format (méthode SMED), faire de la maintenance préventive pour éviter les pannes, supprimer les micro-arrêts du doseur ou du film, et contrôler le poids et la qualité en ligne pour réduire les rebuts.
Qu’est-ce qu’un bon TRS ?
En dessous de 65 %, la marge de progrès est importante ; entre 65 % et 85 %, c’est une valeur courante sur une ligne de conditionnement bien gérée, et 85 % sert de référence « classe mondiale » dans la méthode TPM. Le plus important reste l’évolution de la même ligne dans le temps.
Quelle différence entre TRS et productivité ?
La productivité rapporte la production aux ressources utilisées (heures, personnes, énergie). Le TRS compare seulement la machine à son propre maximum : combien d’unités bonnes elle produit par rapport à ce qu’elle pourrait produire pendant le temps planifié à cadence nominale.