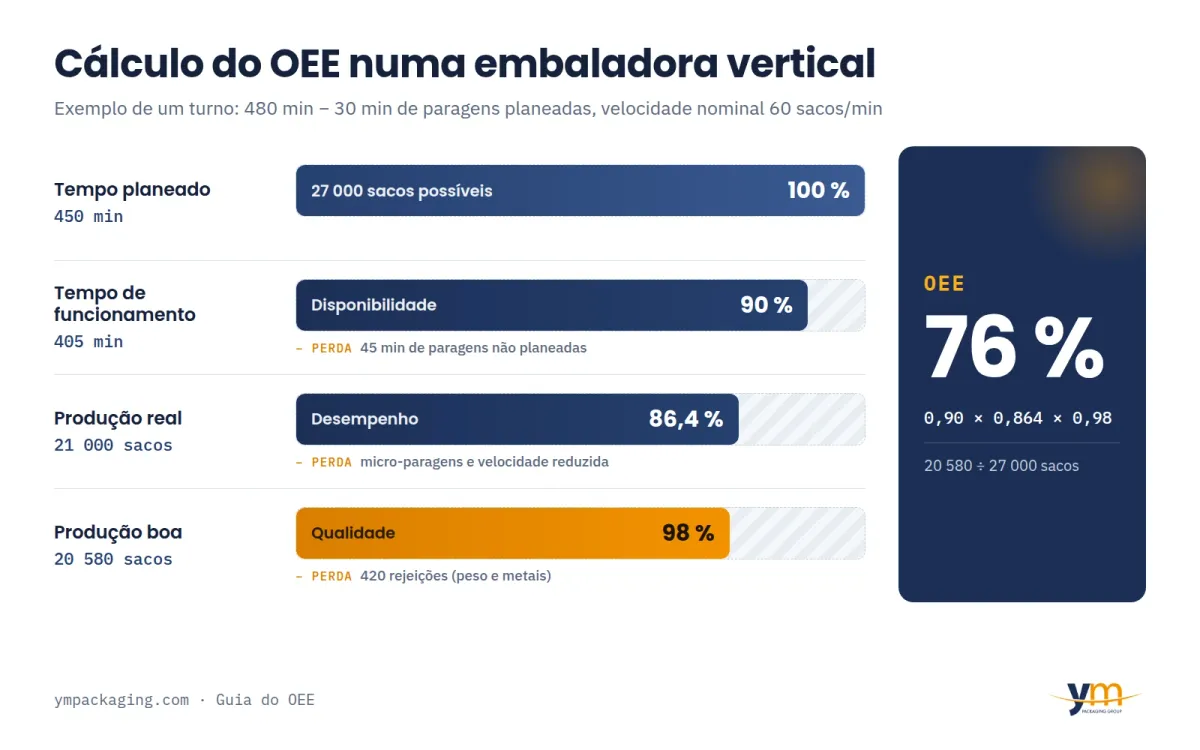
O OEE (Overall Equipment Effectiveness, eficácia global do equipamento) mede que percentagem do tempo planeado uma máquina produz unidades boas à sua velocidade nominal. Calcula-se como Disponibilidade × Desempenho × Qualidade: uma embaladora com 90 % de disponibilidade, 86,4 % de desempenho e 98 % de qualidade tem um OEE de 76 %.
Quase tudo o que se publica sobre o OEE vem do software de manutenção ou dos sistemas MES. Aqui explicamo-lo a partir da máquina: um exemplo de cálculo numa embaladora vertical, as perdas que se veem numa linha de embalagem e quais delas dependem do projeto da própria máquina.
O que é o OEE e o que significa
OEE é a sigla inglesa de Overall Equipment Effectiveness, que em português se traduz por eficácia global do equipamento (também se usa «rendimento global do equipamento»). Em francês chama-se TRS (taux de rendement synthétique). É um indicador-chave de produção (KPI) que nasceu com a manutenção produtiva total (TPM) e hoje é usado em qualquer fábrica que queira medir quanto aproveita as suas máquinas.
A ideia é simples: compara o que a máquina produziu de bom com o que poderia ter produzido se tivesse trabalhado todo o tempo planeado, à velocidade nominal e sem uma única rejeição. Um OEE de 100 % significa produção perfeita: sem paragens, à velocidade máxima e sem defeitos. Na prática nunca se atinge, e é por isso que o OEE é útil: diz quanta capacidade se está a perder e onde.
O OEE pode medir-se numa só máquina (a embaladora, a balança) ou numa linha completa. Numa linha, quem manda é a máquina mais lenta ou a que mais para, porque trava todas as outras.
Fórmula do OEE: disponibilidade, desempenho e qualidade
A fórmula do OEE multiplica três fatores, cada um expresso em fração ou em percentagem:
OEE = Disponibilidade × Desempenho × Qualidade
- Disponibilidade = tempo de funcionamento ÷ tempo planeado. Recolhe as paragens: avarias, mudanças de formato, falta de produto ou de material, esperas.
- Desempenho = produção real ÷ produção teórica à velocidade nominal no tempo de funcionamento. Recolhe as perdas de velocidade: micro-paragens e trabalhar abaixo da velocidade nominal.
- Qualidade = unidades boas ÷ unidades produzidas. Recolhe as rejeições: sacos fora de peso, mal selados, com metal detetado ou reprocessados.
As paragens planeadas (pausas, limpezas programadas, manutenção prevista) descontam-se antes, do tempo total do turno: não penalizam o OEE. Há uma forma mais curta de fazer o cálculo do OEE que dá o mesmo resultado: unidades boas ÷ (tempo planeado × velocidade nominal). É útil para verificar as contas, mas não diz onde está a perda, e por isso o indicador OEE apresenta-se sempre com os seus três fatores.
Como calcular o OEE: exemplo numa embaladora vertical
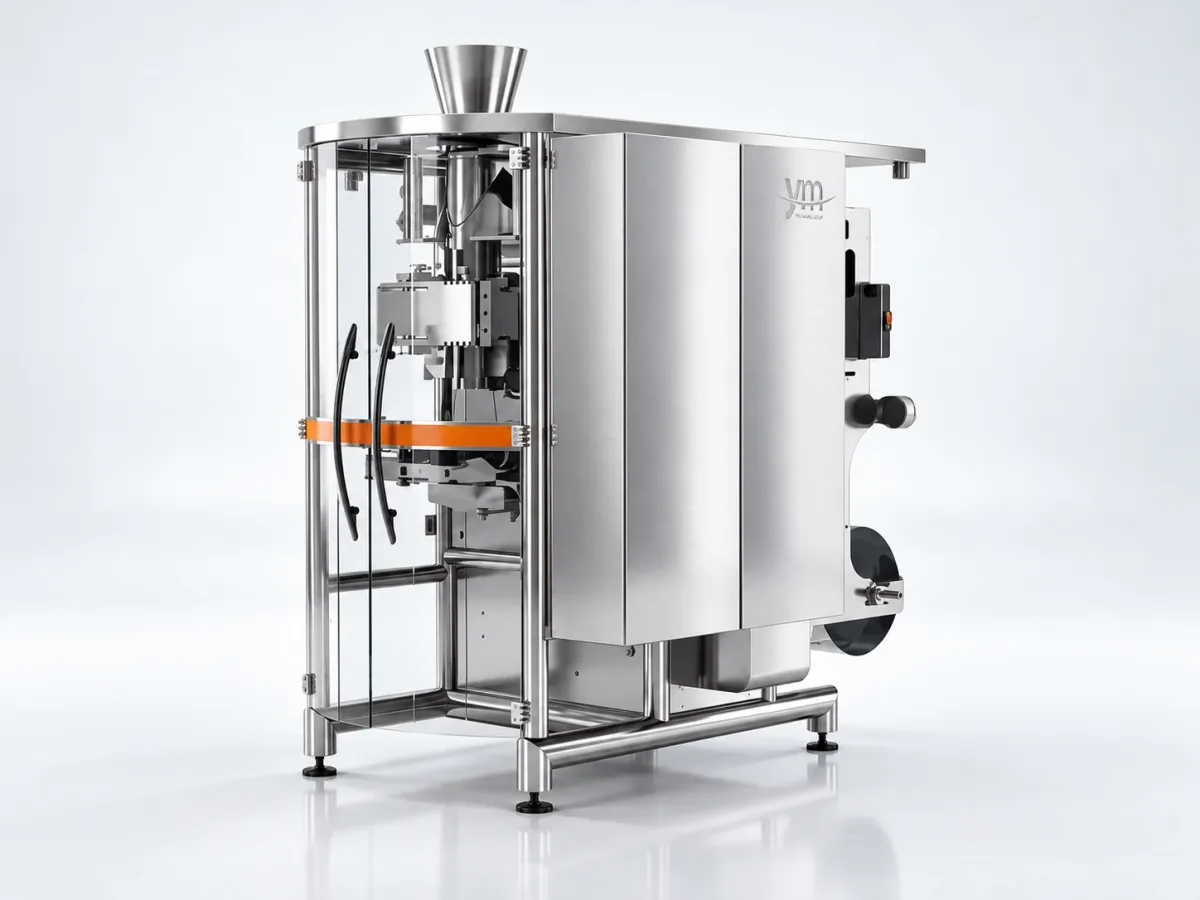
Vejamos como calcular o OEE num turno de uma embaladora vertical que faz sacos almofada com uma balança multicabeças, um detetor de metais e uma controladora de peso. Os números são um exemplo redondo para seguir o método; a velocidade de 60 sacos/min está dentro da gama da nossa embaladora vertical VM (40–90 sacos/min conforme o modelo e o produto).
- Tempo planeado. O turno dura 480 min e tem 30 min de paragens planeadas (pausa e limpeza). Ficam 450 min planeados.
- Disponibilidade. Durante o turno há 45 min de paragens não planeadas (uma mudança de bobina e um encravamento na maxila). Ficam 405 min de funcionamento: 405 ÷ 450 = disponibilidade de 90 %.
- Desempenho. A 60 sacos/min, em 405 min a máquina poderia fazer 24 300 sacos. Fez 21 000 devido a micro-paragens e a trabalhar abaixo da velocidade nominal: 21 000 ÷ 24 300 = desempenho de 86,4 %.
- Qualidade. A controladora de peso e o detetor de metais rejeitam 420 sacos. Ficam 20 580 bons: 20 580 ÷ 21 000 = qualidade de 98 %.
- OEE. 0,90 × 0,864 × 0,98 = OEE de 76 %. Verificação: 20 580 sacos bons ÷ (450 min × 60 sacos/min = 27 000) = 76 %.
Lido assim, o resultado já marca prioridades: o fator mais baixo é o desempenho. Neste turno perdem-se mais sacos por micro-paragens e velocidade do que por avarias ou rejeições, por isso o primeiro sítio onde olhar é o doseador e o arrasto do filme, não o detetor de metais. Para o OEE de produção de uma semana inteira, somam-se os tempos e as unidades de todos os turnos e calcula-se da mesma forma.
O que é um bom OEE
Não há um número válido para todas as fábricas, mas estes intervalos são a referência habitual:
| OEE | Interpretação |
|---|---|
| Menos de 65 % | Baixo: há muita capacidade perdida e costuma haver paragens que ninguém regista. |
| 65–85 % | Habitual em linhas de embalagem bem geridas, com margem de melhoria clara. |
| Mais de 85 % | Referência de «classe mundial» na metodologia TPM; difícil de manter com muitas mudanças de formato. |
Mais do que o valor absoluto, importa a evolução da mesma linha. Uma linha que embala dez referências diferentes por dia terá um OEE mais baixo do que outra dedicada a um só produto, e nem por isso funciona pior. Compare turnos, produtos e semanas da mesma linha e defina o objetivo a partir do seu próprio ponto de partida.
As seis grandes perdas numa linha de embalagem
A TPM agrupa tudo o que baixa o OEE em seis grandes perdas, duas por cada fator. Numa linha de embalagem reconhecem-se assim:
- Avarias (disponibilidade): uma resistência da maxila que falha, um motor, uma fotocélula. É o que a manutenção preventiva procura evitar.
- Mudanças de formato e afinações (disponibilidade): mudar o tubo formador, a largura da bobina ou o produto, e os minutos de afinação até o saco sair bem.
- Micro-paragens (desempenho): paragens de segundos que ninguém aponta, como um encravamento do doseador, um produto que fica preso ou um saco mal arrastado. Somadas, costumam ser a maior perda e a mais invisível.
- Velocidade reduzida (desempenho): trabalhar a 50 sacos/min numa máquina capaz de 60 porque o produto é difícil ou porque assim «não dá problemas».
- Rejeições e reprocessamento (qualidade): sacos fora de peso, mal selados, com fugas ou rejeitados pelo detetor de metais.
- Perdas de arranque (qualidade): os sacos deitados fora depois de uma mudança de formato ou no início do turno, até a selagem e o comprimento estabilizarem. As roturas do filme somam ao mesmo tempo paragem e produto perdido.
Algumas destas perdas dependem da organização, mas outras decidem-se ao projetar a máquina. Na VM, por exemplo, o tubo formador muda-se sem ferramentas, o porta-bobinas centra-se sozinho, a emenda do filme é semiautomática e o ecrã guarda 99 receitas, tudo pensado para encurtar as mudanças de formato. A temperatura de selagem controlada por PID e o encoder que garante o comprimento de cada saco reduzem as rejeições de arranque.
Como melhorar o OEE de uma máquina
Para saber como melhorar o OEE de uma máquina, comece pelo fator mais baixo e pela maior perda dentro dele. As alavancas habituais na embalagem são:
- Mudanças de formato mais curtas (SMED). Separar o que se pode preparar com a máquina em marcha (bobina, tubo formador, receita) do que obriga a pará-la, e normalizar o procedimento. Melhora a disponibilidade sem investir noutra máquina.
- Manutenção preventiva e preditiva. Rever maxilas, correias e componentes de desgaste antes de falharem. O nosso serviço de manutenção preventiva e o sistema AVATAR, que vigia as variáveis críticas da linha para intervir antes da avaria, atacam diretamente as paragens não planeadas.
- Eliminar micro-paragens. Registar cada paragem curta com a sua causa durante algumas semanas e resolver as três mais frequentes: afinações do doseador, guias, sensores de filme.
- Qualidade controlada em linha. Uma controladora de peso e um detetor de metais separam o saco defeituoso sem parar a linha, e os dados de rejeição mostram se o problema vem da dosagem ou da selagem. Mais opções em controlo de qualidade.
- Formação dos operadores. Muitas perdas de velocidade e de arranque desaparecem quando a equipa afina a máquina da mesma forma em todos os turnos.
- Projetar a linha completa. Numa linha de embalagem completa, dimensionar bem cada equipamento e os pulmões entre eles evita que uma só máquina trave as restantes.
Sistemas OEE: como medi-lo automaticamente
Calcular o OEE à mão, numa folha de turno, é um bom começo, mas os minutos de micro-paragens quase nunca se apontam e o resultado parece melhor do que é. Os sistemas OEE recolhem os dados diretamente da máquina:
- Contadores do autómato (PLC): sacos produzidos, sacos rejeitados e estado da máquina (em marcha, parada, em alarme) segundo a segundo.
- Ecrã da máquina (HMI): os alarmes e as paragens ficam registados com a sua causa. Nas nossas embaladoras, o autómato e o ecrã registam as paragens e os contadores de produção, que são os dados de que o cálculo do OEE precisa; na gama de alta velocidade (HFX e EPX), o OEE e os dados de produção veem-se também no próprio ecrã.
- Sinais dos equipamentos de controlo: a controladora de peso e o detetor de metais contam as rejeições em separado, que é o dado que alimenta o fator qualidade.
- Software de supervisão ou MES: junta os dados de todas as máquinas da linha e calcula o OEE por turno, produto e máquina.
Antes de escolher um software, convém verificar que dados cada máquina já fornece e como podem ser lidos a partir do autómato. Se está a avaliar uma nova embaladora ou uma linha automatizada e quer que meça o seu OEE desde o primeiro dia, fale-nos do seu projeto: a nossa equipa técnica dir-lhe-á que dados de produção cada máquina pode fornecer.
Perguntas frequentes
O que é o OEE e como se calcula?
O OEE (Overall Equipment Effectiveness, eficácia global do equipamento) mede que parte do tempo planeado uma máquina produz unidades boas à sua velocidade nominal. Calcula-se multiplicando três fatores: OEE = Disponibilidade × Desempenho × Qualidade. Por exemplo, 0,90 × 0,864 × 0,98 = 76 %.
Para que serve o OEE?
Serve para saber qual é a capacidade real de uma máquina ou linha e onde se perde: em paragens (disponibilidade), em velocidade (desempenho) ou em produto rejeitado (qualidade). Assim decide-se o que melhorar primeiro e comparam-se turnos, produtos ou máquinas com o mesmo indicador.
Como melhorar o OEE de uma máquina?
Atacando primeiro o fator mais baixo: encurtar as mudanças de formato (método SMED), fazer manutenção preventiva para evitar avarias, eliminar as micro-paragens do doseador ou do filme e controlar o peso e a qualidade em linha para reduzir rejeições.
O que é um bom valor de OEE?
Abaixo de 65 % há muita margem de melhoria; entre 65 % e 85 % é um valor habitual em linhas de embalagem bem geridas, e 85 % é usado como referência de «classe mundial» na metodologia TPM. O mais importante é a evolução da mesma linha ao longo do tempo.
Qual é a diferença entre OEE e produtividade?
A produtividade relaciona o que se produz com os recursos usados (horas, pessoas, energia). O OEE compara apenas a máquina com o seu próprio máximo: quanto produz de bom face ao que poderia produzir no tempo planeado à velocidade nominal.