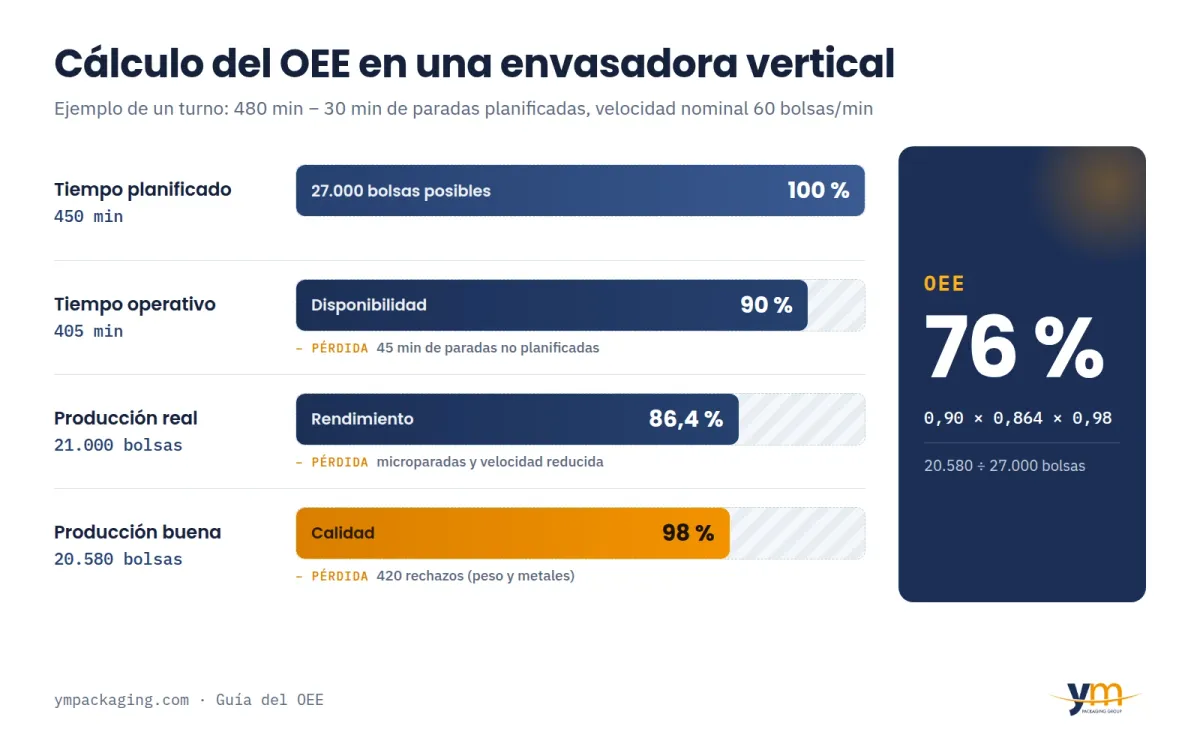
El OEE (Overall Equipment Effectiveness, eficiencia general de los equipos) mide qué porcentaje del tiempo planificado una máquina produce unidades buenas a su velocidad nominal. Se calcula como Disponibilidad × Rendimiento × Calidad: una envasadora con un 90 % de disponibilidad, un 86,4 % de rendimiento y un 98 % de calidad tiene un OEE del 76 %.
Casi todo lo que se publica sobre el OEE viene del software de mantenimiento o de los sistemas MES. Aquí lo explicamos desde la máquina: un ejemplo de cálculo en una envasadora vertical, qué pérdidas se ven en una línea de envasado y cuáles dependen del diseño de la propia máquina.
Qué es el OEE y qué significa
OEE son las siglas en inglés de Overall Equipment Effectiveness, que en español se traduce como eficiencia general de los equipos o efectividad global del equipo. En francés se le llama TRS (taux de rendement synthétique). Es un indicador clave de producción (KPI) que nació con el mantenimiento productivo total (TPM) y hoy se usa en cualquier fábrica que quiera medir cuánto aprovecha sus máquinas.
La idea es sencilla: compara lo que la máquina ha producido de bueno con lo que podría haber producido si hubiera trabajado todo el tiempo planificado, a su velocidad nominal y sin un solo rechazo. Un OEE del 100 % significa producción perfecta: sin paradas, a la velocidad máxima y sin defectos. En la práctica nunca se llega, y por eso el OEE es útil: dice cuánta capacidad se está perdiendo y en qué.
El OEE se puede medir en una sola máquina (la envasadora, la pesadora) o en una línea completa. En una línea, la que manda es la máquina más lenta o la que más para, porque frena a todas las demás.
Fórmula del OEE: disponibilidad, rendimiento y calidad
La fórmula del OEE multiplica tres factores, cada uno expresado en tanto por uno o en porcentaje:
OEE = Disponibilidad × Rendimiento × Calidad
- Disponibilidad = tiempo operativo ÷ tiempo planificado. Recoge las paradas: averías, cambios de formato, falta de producto o de material, esperas.
- Rendimiento = producción real ÷ producción teórica a velocidad nominal en el tiempo operativo. Recoge las pérdidas de velocidad: microparadas y trabajar por debajo de la velocidad nominal.
- Calidad = unidades buenas ÷ unidades producidas. Recoge los rechazos: bolsas fuera de peso, mal selladas, con metal detectado o reprocesadas.
Las paradas planificadas (pausas, limpiezas programadas, mantenimiento previsto) se descuentan antes, del tiempo total del turno: no penalizan el OEE. Hay una forma más corta de hacer el cálculo del OEE que da el mismo resultado: unidades buenas ÷ (tiempo planificado × velocidad nominal). Es útil para comprobar las cuentas, pero no dice dónde está la pérdida, y por eso el indicador OEE se presenta siempre con sus tres factores.
Cómo calcular el OEE: ejemplo en una envasadora vertical
Veamos cómo calcular el OEE en un turno de una envasadora vertical que hace bolsas almohadilla con una pesadora multicabezal, un detector de metales y una controladora de peso. Las cifras son un ejemplo redondo para seguir el método; la velocidad de 60 bolsas/min está dentro del rango de nuestra envasadora vertical VM (40–90 bolsas/min según modelo y producto).
- Tiempo planificado. El turno dura 480 min y tiene 30 min de paradas planificadas (descanso y limpieza). Quedan 450 min planificados.
- Disponibilidad. Durante el turno hay 45 min de paradas no planificadas (un cambio de bobina y un atasco en la mordaza). Quedan 405 min operativos: 405 ÷ 450 = disponibilidad del 90 %.
- Rendimiento. A 60 bolsas/min, en 405 min la máquina podría hacer 24.300 bolsas. Ha hecho 21.000 por microparadas y por trabajar por debajo de la velocidad nominal: 21.000 ÷ 24.300 = rendimiento del 86,4 %.
- Calidad. El control de peso y el detector de metales rechazan 420 bolsas. Quedan 20.580 buenas: 20.580 ÷ 21.000 = calidad del 98 %.
- OEE. 0,90 × 0,864 × 0,98 = OEE del 76 %. Comprobación: 20.580 bolsas buenas ÷ (450 min × 60 bolsas/min = 27.000) = 76 %.
Leído así, el resultado ya marca prioridades: el factor más bajo es el rendimiento. En este turno se pierden más bolsas por microparadas y velocidad que por averías o por rechazos, así que el primer sitio donde mirar es el dosificador y el arrastre de la lámina, no el detector de metales. Para la OEE de producción de toda una semana, se suman los tiempos y las unidades de todos los turnos y se calcula igual.
Qué es un buen OEE
No hay un número válido para todas las fábricas, pero estos rangos son la referencia habitual:
| OEE | Interpretación |
|---|---|
| Menos del 65 % | Bajo: hay mucha capacidad perdida y suele haber paradas que nadie registra. |
| 65–85 % | Habitual en líneas de envasado bien gestionadas, con margen de mejora claro. |
| Más del 85 % | Referencia de «clase mundial» en la metodología TPM; difícil de mantener con muchos cambios de formato. |
Más que el valor absoluto, importa la tendencia de la misma línea. Una línea que envasa diez referencias distintas al día tendrá un OEE más bajo que otra dedicada a un solo producto, y no por eso funciona peor. Compara turnos, productos y semanas de la misma línea, y fija el objetivo a partir de su propio punto de partida.
Las seis grandes pérdidas en una línea de envasado
El TPM agrupa todo lo que baja el OEE en seis grandes pérdidas, dos por cada factor. En una línea de envasado se reconocen así:
- Averías (disponibilidad): una resistencia de la mordaza que falla, un motor, una fotocélula. Es lo que el mantenimiento preventivo intenta evitar.
- Cambios de formato y ajustes (disponibilidad): cambiar el tubo formador, el ancho de bobina o el producto, y los minutos de ajuste hasta que la bolsa sale bien.
- Microparadas (rendimiento): paradas de segundos que nadie apunta, como un atasco del dosificador, un producto que se engancha o una bolsa mal arrastrada. Sumadas, suelen ser la pérdida más grande y la más invisible.
- Velocidad reducida (rendimiento): trabajar a 50 bolsas/min en una máquina capaz de 60 porque el producto es difícil o porque así «no da problemas».
- Rechazos y reprocesos (calidad): bolsas fuera de peso, mal selladas, con fugas o rechazadas por el detector de metales.
- Pérdidas de arranque (calidad): las bolsas que se tiran tras un cambio de formato o al empezar el turno, hasta que el sellado y la longitud se estabilizan. Las roturas de la lámina suman a la vez parada y producto perdido.
Algunas de estas pérdidas dependen de la organización, pero otras se deciden al diseñar la máquina. En la VM, por ejemplo, el tubo formador se cambia sin herramientas, el portabobinas se autocentra, el empalme de lámina es semiautomático y la pantalla guarda 99 recetas, todo pensado para acortar los cambios de formato. La temperatura de sellado controlada por PID y el encoder que asegura la longitud de cada bolsa reducen los rechazos de arranque.
Cómo mejorar el OEE de una máquina
Para saber cómo mejorar el OEE de una máquina, empieza por el factor más bajo y por la pérdida más grande dentro de él. Las palancas habituales en envasado son:
- Cambios de formato más cortos (SMED). Separar lo que se puede preparar con la máquina en marcha (bobina, tubo formador, receta) de lo que exige pararla, y estandarizar el procedimiento. Mejora la disponibilidad sin invertir en otra máquina.
- Mantenimiento preventivo y predictivo. Revisar mordazas, correas y componentes de desgaste antes de que fallen. Nuestro servicio de mantenimiento preventivo y el sistema AVATAR, que vigila las variables críticas de la línea para intervenir antes de la avería, atacan directamente las paradas no planificadas.
- Eliminar microparadas. Registrar cada parada corta con su causa durante unas semanas y resolver las tres más frecuentes: ajustes del dosificador, guías, sensores de lámina.
- Calidad controlada en línea. Una controladora de peso y un detector de metales separan la bolsa defectuosa sin parar la línea, y los datos de rechazo muestran si el problema viene de la dosificación o del sellado. Más opciones en control de calidad.
- Formación de operarios. Muchas pérdidas de velocidad y de arranque desaparecen cuando el equipo sabe ajustar la máquina igual en todos los turnos.
- Diseñar la línea completa. En una línea de envasado completa, dimensionar bien cada equipo y los pulmones entre ellos evita que una sola máquina frene al resto.
Sistemas OEE: cómo medirlo automáticamente
Calcular el OEE a mano, con una hoja de turno, es un buen comienzo, pero los minutos de microparadas casi nunca se apuntan y el resultado sale mejor de lo que es. Los sistemas OEE recogen los datos directamente de la máquina:
- Contadores del autómata (PLC): bolsas producidas, bolsas rechazadas y estado de la máquina (en marcha, parada, en alarma) segundo a segundo.
- Pantalla de la máquina (HMI): las alarmas y paradas quedan registradas con su causa. En nuestras envasadoras, el autómato y la pantalla registran las paradas y los contadores de producción, que son los datos que necesita el cálculo del OEE; en la gama de alta velocidad (HFX y EPX), el OEE y los datos de producción se ven además en la propia pantalla.
- Señales de los equipos de control: la controladora de peso y el detector de metales cuentan los rechazos por separado, que es el dato que alimenta el factor calidad.
- Software de supervisión o MES: junta los datos de todas las máquinas de la línea y calcula el OEE por turno, producto y máquina.
Antes de elegir un software, conviene comprobar qué datos da ya cada máquina y cómo se pueden leer desde el autómata. Si estás valorando una nueva envasadora o una línea automatizada y quieres que mida su OEE desde el primer día, cuéntanos tu proyecto: nuestro equipo técnico te dirá qué datos de producción puede ofrecer cada máquina.
Preguntas frecuentes
¿Qué es el OEE y cómo se calcula?
El OEE (Overall Equipment Effectiveness, eficiencia general de los equipos) mide qué parte del tiempo planificado una máquina produce unidades buenas a su velocidad nominal. Se calcula multiplicando tres factores: OEE = Disponibilidad × Rendimiento × Calidad. Por ejemplo, 0,90 × 0,864 × 0,98 = 76 %.
¿Para qué sirve el OEE?
Sirve para saber cuánta capacidad real tiene una máquina o una línea y dónde se pierde: en paradas (disponibilidad), en velocidad (rendimiento) o en producto rechazado (calidad). Así se decide qué mejorar primero y se comparan turnos, productos o máquinas con el mismo indicador.
¿Cómo mejorar el OEE de una máquina?
Atacando primero el factor más bajo: acortar los cambios de formato (método SMED), hacer mantenimiento preventivo para evitar averías, eliminar las microparadas del dosificador o de la lámina, y controlar el peso y la calidad en línea para reducir rechazos.
¿Qué es un buen valor de OEE?
Por debajo del 65 % hay mucho margen de mejora; entre el 65 % y el 85 % es un valor habitual en líneas de envasado bien gestionadas, y el 85 % se usa como referencia de «clase mundial» en la metodología TPM. Lo importante es la tendencia de la misma línea a lo largo del tiempo.
¿Qué diferencia hay entre OEE y productividad?
La productividad relaciona lo producido con los recursos usados (horas, personas, energía). El OEE solo mira la máquina frente a su propio máximo: cuánto produce de bueno respecto a lo que podría producir en el tiempo planificado a velocidad nominal.